


Nazik
Nazik
Nazik
Nazik
Nazik
Nazik
Nazik
Nazik
Nazik
Pleksiglas Kalıplama Isıyla Şekillendirilir - ve Malzeme Seçimi Önce Gelir
PMMA akrilik levhanın ortak adı olan pleksiglas, ısıtıldığında esnek hale gelen ve soğuduktan sonra yeni şeklini koruyan bir termoplastiktir. Bu tek özellik, onu motosiklet ön camlarından teşhir standlarına, özel aydınlatma difüzörlerine ve makine korumalarına kadar uygulamalı şekillendirme projeleri için en bağışlayıcı malzemelerden biri haline getiriyor. Kalıplama yönteminin kendisi karmaşık değildir: tabakayı ısıtın, bir kalıpçının üzerine şekillendirin, soğumaya bırakın. Çoğu arızaya neden olan kısım yanlış malzeme seçimi veya sıcaklığın kasa penceresinin dışına itilmesidir. Bu nedenle, bir ısı tabancasına ulaşmadan önce gerçekte hangi tür akriliğe ihtiyacınız olduğuna karar verin. Tipik parçalar arasında satış noktası vitrinleri, makine sıçrama korumaları, lamba kapakları ve koruyucu pencereler yer alır; tüm şekiller düz levha olarak başlar ve geometrilerini ısıyla kazanır.
Herhangi bir kalıplama projesi için döküm-ekstrüzyon ayrımı markadan daha önemlidir. Dökme akrilik biraz daha iyi optik berraklık ve kimyasal direnç sunar, ancak ekstrüde edilmiş levha genellikle kalınlık açısından daha tutarlıdır ve daha eşit şekilde yumuşar, bu da onu bükme ve şekillendirme için daha kolay malzeme haline getirir. Tek seferlik kavisli bir panel veya prototip muhafaza oluşturuyorsanız, optik dereceli şeffaf ekstrüzyon PMMA sayfası ; size stabil şekillendirme davranışı ve temiz bir yüzey sağlar. İki üretim yolunun daha derin bir karşılaştırması için, PMMA malzeme kılavuzu sipariş vermeden önce kontrol etmeniz gereken özellikleri kapsar.
 Yüksek Parlaklık Geniş Uygulama Optik Sınıf PMMA Şeffaf Ekstrüzyon Işık G Nazik, Yüksek Parlaklığa Sahip, Geniş Uygulama Alanlı Optik Sınıf PMMA Şeffaf Ekstrüde Işık Kılavuz Plakası Tedarikçiler ve Üreticiler, Toptan... Ürünü Görüntüle →
Akrilik İçin Aslında Önemli Olan Sıcaklık Aralıkları
Akrilik dondurma gibi aniden erimez; yumuşama aşamasından geçer. Yaklaşık 100 °C'nin altında hâlâ camsı bir yapıdadır ve eğer bükülmeye zorlanırsa çatlar veya çatlar. Pratik şekillendirme penceresi 150 °C ila 180 °C (yaklaşık 300 ila 355 °F) arasındadır. Bu aralık dahilinde levha, yüzey kalitesini kaybetmeden bükülebilir, örtülebilir veya vakumla şekillendirilebilir. 190 °C'nin üzerinde malzeme bozulmaya başladıkça kabarcıklar ve beyazlama ortaya çıkar. Farklı tedarikçiler biraz farklı rakamlar veriyor ancak prensip aynı: pencerenin ortasında oluşturun ve ısıyı eşit tutun.
Uygulamada Şekillendirme Penceresi
Levhayı, ısının tüm kalınlığa nüfuz etmesine yetecek kadar uzun süre hedef sıcaklıkta tutun, ardından hala esnekken hızlı bir şekilde çalışın. Kızılötesi termometre tahminleri ortadan kaldırır: levha yüzeyine doğrultun ve bükmeye başlamadan önce okumanın şekillendirme penceresinin içine yerleşmesini bekleyin. Hazır görünen bir yüzey, içten ısıtılmış bir levha ile aynı şey değildir ve çoğu hobicinin girişimlerinin yanlış gittiği yer burasıdır.
Kalınlık Matematiği Neden Değiştirir?
Daha kalın stok daha fazla ısı depolar ve şekillendirme sıcaklığına ulaşmak için daha fazla zamana ihtiyaç duyar. 2 mm'lik bir tabaka birkaç dakika içinde hazır olabilirken, 6 mm'lik bir tabakanın birkaç dakika sabit ısıtılması gerekebilir. Kalın bir levhanın aceleye getirilmesi, yumuşak bir yüzey ve hala sert olan bir çekirdek üretir; sonuç, gerilim çatlakları olan bükülmüş bir kenardır. Aynı mantık şerit ısıtıcılar için de geçerlidir: kalınlık arttıkça ısıtma süresini artırın ve yumuşatılmış bölgenin ihtiyacınız olan bükülme yarıçapı için yeterince geniş olup olmadığını kontrol edin.
| Durum | Sıcaklık | Ne olur? |
|---|---|---|
| Cam geçişi | ~105 °C | Sac yumuşamaya başlıyor ancak hala bükülmeye direniyor |
| Pencere oluşturma | 150–180°C | Bükme, örtme ve vakumlu şekillendirme için ideal aralık |
| Aşırı ısınma | 190 °C'nin üzerinde | Kabarcıklar, beyazlama ve kalıcı yüzey hasarı |
Pleksiglas Kalıplamak İçin Üç Güvenilir Yöntem
Yöntemi etkileyici görünene göre değil, ihtiyacınız olan şekle göre seçin. Keskin köşeler hattın ısıtılmasını gerektirir; düzgün eğriler tüm yüzeyin ısıtılmasını gerektirir; derin, tekrarlanabilir parçalar vakumla şekillendirmeyi gerektirir.
Keskin, Temiz Köşeler için Hat Bükme
Bir şerit ısıtıcı veya odaklanmış bir ısı tabancası, levhanın dar bir bandını ısıtır. Bu bant yumuşayınca çarşafı hedef açıya kadar katlayıp soğuyana kadar tutarsınız. Akrilik soğuduktan sonra hafifçe geri yaylandığı için birkaç derece fazla bükülür; Uygulama yaparak sac kalınlığınızın ve ısıtıcı genişliğinizin ne kadara ihtiyaç duyduğunu öğreneceksiniz. Bu teknik, parçanın geri kalanını ısıtmadan 90 derecelik keskin köşeler üretiyor; bu nedenle teşhir standları, aydınlatma örtüleri ve motosiklet ön camları için standart olmaya devam ediyor.
Eğriler ve Kubbeler için Örtü Şekillendirme
Kavisli bir şekil için, tabakanın tamamını bir fırında veya geniş bir kızılötesi kaynağı altında ısıtın, ardından bir kalıbın (tahta bir kalıp, bir köpük oluşturucu veya hatta bir mutfak kasesi) üzerine yerleştirin. Yer çekimi ve hafif basınç işi yapar. Levha, kalıbın dış hatlarına doğru soğur ve bir kesme frezesi kenarları temizler. Daha derin kıvrımlar için, temas etmeden önce tabakanın kendi ağırlığı altında sarkmasına izin verin; hala çok soğukken aşağıya doğru bastırmak köşelerde ince noktalar oluşmasına neden olur.
Karmaşık, Tekrarlanabilir Parçalar için Vakumlu Şekillendirme
Vakumlu şekillendirme, atmosferik basınç kullanarak ısıtılmış bir levhayı ayrıntılı bir kalıba çeker, nervürleri, alt kesimleri ve dokulu yüzeyleri elle şekillendirmeden çok daha iyi üretir. Ekipman muhafazalarının, otomotiv bileşenlerinin ve koruyucu kapakların ardındaki yöntemdir ve sürecin bir hobi olmaktan çıkıp uygun aletlere ve sıcaklık kontrolüne ihtiyaç duymaya başladığı yerdir. Bu aşamaya ulaştığınızda malzeme kalınlığı toleransı kritik hale gelir; bizim tabela ve LED uygulamaları için plastik levhalar kılavuzu kontrollü ölçülü akriliğin neden el sanatları mağazasındaki kesiklerden çok daha öngörülebilir davrandığını açıklıyor.
| Yöntem | Şunun için en iyisi: | Ekipman | Tipik sonuç |
|---|---|---|---|
| Hat bükme | Keskin açılar, kutular, ön camlar | Şerit ısıtıcı veya odaklanmış ısı tabancası | Keskin, düz kıvrımlar |
| Örtü şekillendirme | Kavisli paneller, kubbeler, kanopiler | Fırın veya kızılötesi ısıtıcı artı kalıp | Pürüzsüz bileşik eğriler |
| Vakum şekillendirme | Derin kısımlar, kaburgalar, dokulu detaylar | Vakum oluşturucu ve kalıp | Tekrarlanabilir üretim parçaları |
Adım Adım: Kalıp Üzerinde Pleksiglas Panel Oluşturan Örtü
Temiz, kuru bir tabaka ve şekillendirme sıcaklığına dayanabilecek bir kalıpla başlayın. Ahşap ve yüksek sıcaklığa dayanıklı köpükler iyi çalışır; laminatlar ve vernikli yüzeyler yapışabilir. Isıtmadan önce her iki koruyucu filmi de çıkarın.
- Akrilik levhayı bir testere veya CNC kesici ile kabaca aynı boyuta kesin ve kırpma için küçük bir kenar boşluğu bırakın.
- Fırını önceden 160 °C'ye (320 °F) ısıtın ve kağıdı yağlı kağıtla kaplı düz bir tepsiye yerleştirin.
- Levha kendi ağırlığı altında sarkıncaya ve eldivenli parmakla test edildiğinde esnek hissedilinceye kadar ısıtın (2-4 mm levha için genellikle birkaç dakika).
- Sıcak tabakayı kalıba kaldırın ve merkezden dışarıya doğru hafifçe bastırarak konturun üzerine yerleşmesini sağlayın.
- Parçayı yaklaşık 60 °C'nin altına soğuyana kadar tutun; çok hızlı soğutma iç strese ve daha sonra çılgınlığa neden olur.
- Kenarları kesin, ardından kenar görünürse kesim çizgisini zımparalayın ve cilalayın.
İki pratik hatırlatma: Sıcak akrilikle çalışırken ısıya dayanıklı eldivenler giyin ve çalışma alanını havalandırın. PMMA ısınırken az miktarda buhar açığa çıkarır; Tipik hobi sıcaklıklarında ve kısa maruz kalma sürelerinde risk düşüktür, ancak temiz hava tartışılamaz bir alışkanlıktır.
Akrilik Kalıplama İşlerinin Çoğunu Mahveden Beş Hata
Arızalı parçaların çoğu aynı beş şekilde arızalanır. Bir çarşafı israf etmeden önce onları tanımayı öğrenin.
- Çekirdek soğuk kalırken yüzeyin aşırı ısınması. Dış kısım kabarcıklar çıkarır ve beyazlaşırken iç kısmı hala serttir ve zayıf, çatlak bir bükülme oluşturur.
- Şekillendirme sıcaklığının altında bir bükülmeye zorlama. Sonuç olarak stres çatlamaları ortaya çıkar; bazen sadece günler sonra bile viraj çizgisinde ortaya çıkan ince beyaz çatlaklar.
- Çarşaf boyunca eşit olmayan ısınma. Sıcak noktalar, malzeme soğuduktan sonra düzeltilemeyen çarpıklıklara ve dengesiz eğrilere neden olur.
- Koruyucu filmin atlanması veya yanlış ayırıcı maddenin kullanılması. Kalıp malzemeleri ve kaplamalar sıcak akriliğe yapışabilir.
- Çok hızlı soğuyor. Geçerek soğutulan parçalar daha fazla iç gerilime dayanır ve kesme veya delme sırasında çatlamaya eğilimlidir.
Profesyonel Bir Üretici Atölyeyi Bitirdiğinde
DIY kalıplama bir prototip veya tek bir parça için anlamlıdır. Ancak parça optik performansa ihtiyaç duyduğunda (ışığı eşit şekilde dağıtan bir ışık kılavuzu plakası, belirli bir bulanıklığa sahip bir difüzör veya ticari bir donanım için alev geciktirici kalite) gereksinimler değişir. Milimetrenin birkaç onda biri kadar değişen bir sayfa, bir teşhir standı için kabul edilebilir ve arkadan aydınlatmalı bir panel için işe yaramaz. İyi donanımlı bir atölye bile partiler arası tutarlılığı, sarılık indeksini veya alev geciktiricilik derecesini kontrol edemez. Örneğin alev geciktirici akriliklerin belirli sınıflandırmalara göre test edilmesi ve belgelenmesi gerekir ve belgelenmemiş bir reçine değişimi, bir parçanın nasıl oluştuğunu, eskidiğini ve yandığını değiştirebilir.
Suzhou Gentle'da şeffaf tabakamızı üreten aynı optik sınıf PMMA ekstrüzyon hatları aynı zamanda ürünlerimizi de besliyor. vakum şekillendirme ürün yelpazesi Endüstriyel müşteriler için üretildi. Formülasyonu, ölçüm ve yüzey kalitesini kendi bünyemizde kontrol ediyoruz ve üretim, ISO 9001 kalite yönetim sistemi kapsamında yürütülüyor. Bu, doğru akrilik kalitesini tedarik edebileceğimiz ve bunu belgelenmiş toleranslarla kapaklara, muhafazalara, difüzörlere ve ışık kılavuzu bileşenlerine dönüştürebileceğimiz anlamına gelir. Projeniz üretime geçiyorsa, manuel bir işleme başlamadan önce malzeme seçeneklerini ve şekillendirme kapasitesini değerlendirin.
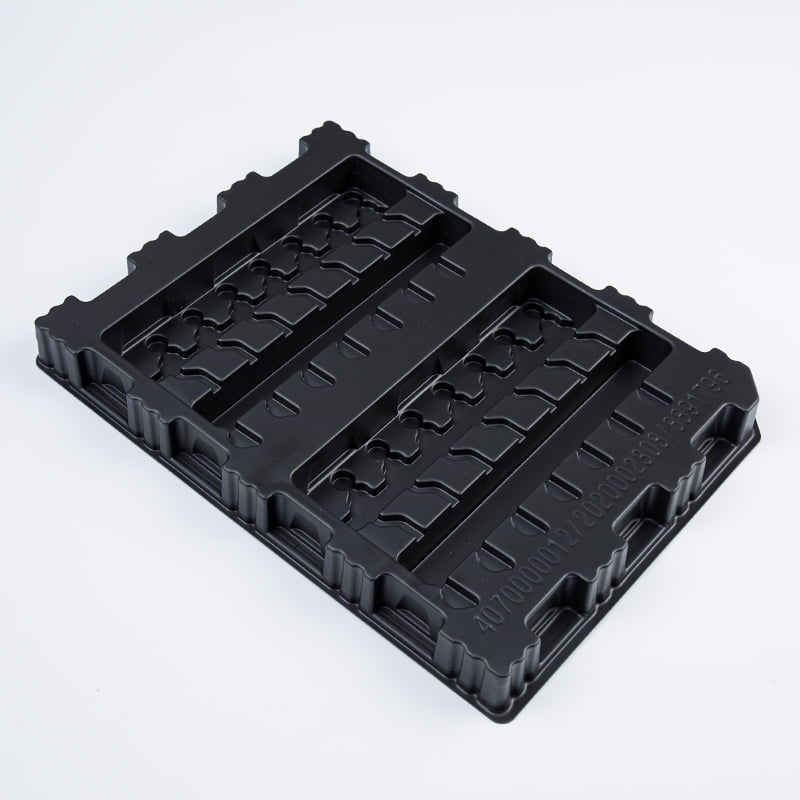 Vakum Şekillendirme Plastik Levha Tedarikçiler, Özel Vakum Şekillendirme Plastik Ürünler Suzhou Gentle Photoelectric Technology Co., Ltd., Özel Vakum Şekillendirme Plastik Ürünleri, Vakum Şekillendirme Plastik Levha Tedarikçilerini ve... Ürünü Görüntüle →
Pleksiglas kalıplamaya gerçekten yaklaşılabilir: sıcaklığı kontrol edin, kalınlığa saygı gösterin ve tutarlı özelliklere sahip bir malzeme seçin. Bu üç faktör, temiz bir eğriyi çatlak, kabarcıklı bir redden ayırır.


